

في مجال تحويل الورق، تركز العديد من المصانع على زيادة سرعة الآلات الفردية. غالبًا ما يُنظر إلى أداة التجميع الأسرع، أو أداة التعبئة الأسرع، أو أداة التجميع ذات السعة الأعلى-على أنها الحل لتحقيق إنتاج أعلى. ومع ذلك، من الناحية العملية، يعتمد الأداء الإجمالي بشكل أقل على سرعة أي وحدة منفردة وأكثر على مدى جودة عمل الخط بأكمله معًا.
إن كفاءة خط الإنتاج لا تقل عن كفاءة القسم الأبطأ أو الأكثر عدم استقرارًا.
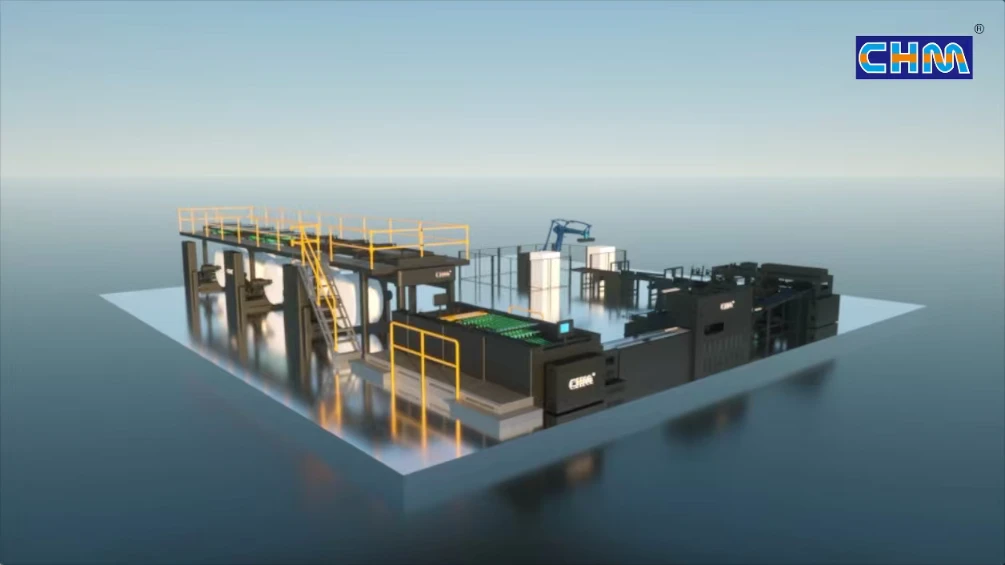
ماذا يعني "التوازن" حقا
لا يعني الخط المتوازن أن كل آلة تعمل بأقصى سرعة.
وهذا يعني أن كل قسم يعمل بوتيرة متوافقة ومستدامة.
في إعداد متوازن-جيدًا:
يتطابق مخرج القطع مع قدرة النقل والتكديس في اتجاه مجرى النهر
التراص يتوافق مع سرعة التعبئة دون تراكم أو نقص
تتماشى التعبئة مع قدرة المنصات ومناولة المواد
لا يوجد أي جزء من الخط محمل بشكل زائد، ولا يوجد أي جزء ينتظر دون داع.
ماذا يحدث عندما يكون الخط غير متوازن
عادة ما يظهر عدم التوازن بطريقتين.
1. اختناقات المصب
إذا كانت التعبئة أو النقل على منصات نقالة أبطأ من القطع:
تبدأ الأوراق في التراكم
يحتاج المشغلون إلى التدخل بشكل متكرر
قد تحتاج الآلات إلى التباطؤ أو التوقف
وهذا يقلل من الإنتاج الفعال، حتى لو كانت آلة التقطيع نفسها قادرة على تحقيق سرعة أعلى.
2. الطاقة الزائدة في المنبع
إذا كانت الأقسام الأولية تعمل بشكل أسرع من المعالجة النهائية:
يصبح تدفق المواد غير مستقر
قد يصبح التراص غير متناسق
يمكن أن يحدث انحشار أو اختلال
في كلتا الحالتين، المشكلة ليست في أداء الجهاز، ولكن في عدم التطابق بين الأقسام.

دور استمرارية التدفق
يحافظ الخط المتوازن على التدفق المستمر للمواد بدءًا من الفك وحتى عملية التحميل النهائية.
وهذا يتطلب:
نسب سرعة متسقة بين الأقسام
التخزين المؤقت الخاضع للرقابة عند الضرورة، ولكن ليس التراكم المفرط
نقل مستقر بين كل مرحلة
عندما يكون التدفق سلسًا، يمكن للخط أن يعمل لفترات أطول دون انقطاع.
المؤشرات العملية لخط متوازن
في الإنتاج الحقيقي،-يعرض النظام المتوازن عادةً ما يلي:
الحد الأدنى من التوقفات غير المخطط لها
سرعة إنتاج مستقرة عبر التحولات
إنتاج ثابت دون تراكم أو نقص مفاجئ
انخفاض الحاجة إلى التدخل اليدوي
يقضي المشغلون وقتًا أطول في المراقبة بدلاً من الرد.
لماذا يحسن التوازن الكفاءة
لا تقتصر الكفاءة على التشغيل السريع فحسب-إنما تتعلق بتقليل الخسائر.
يساعد الخط المتوازن على:
تجنب التباطؤ والتوقف المتكرر
تقليل النفايات الناجمة عن الاختناقات أو أخطاء التعامل
الحفاظ على جودة المنتج متسقة
تحسين الاستخدام العام للمعدات
ويؤدي هذا إلى إنتاج فعال أعلى بمرور الوقت، حتى لو ظلت السرعات الاسمية دون تغيير.
خاتمة
يتم تعريف خط تحويل الورق المتوازن-بالتنسيق وليس بالسرعة القصوى.
يجب أن يدعم كل قسم الأقسام الأخرى، مما يخلق عملية مستقرة ومستمرة من البداية إلى النهاية.
عندما تتم محاذاة القطع، والنقل، والتكديس، والتعبئة، والنشر على منصات نقالة، يصبح الإنتاج قابلاً للتنبؤ به وفعالاً.
بدون هذا التوازن، حتى المعدات عالية الأداء-لا يمكنها تقديم نتائج متسقة.


